Un acheteur peut approuver un échantillon satisfaisant, puis constater des différences de couleur du verre, de position de l’impression ou d’ajustement des composants dans le lot de production. Pour un acheteur expérimenté, il est essentiel de savoir à quel stade le fournisseur contrôle, selon quels critères et comment les anomalies sont traitées.
Dans les projets de flacons de parfum Boclear, le contrôle intervient à trois étapes principales : pendant la fabrication du verre et avant la sortie de verrerie, après l’impression, puis lors de la vérification de l’ensemble fini. Les accessoires et les emballages font également l’objet de contrôles après leur fabrication. Ces vérifications répétées permettent de traiter chaque problème au stade concerné.
Cet article porte sur les contrôles en cours de production. Les essais obligatoires, de conformité et d’accès au marché doivent être traités séparément selon le produit et le marché de destination.
Que vérifie-t-on à chaque étape ?
- Fabrication du verre et avant la sortie de verrerie: Principaux points de contrôle: Couleur, joints de moulage, marques de surface, bulles, stries ou nervures, rayures, poids et dimensions critiques; Traitement des anomalies: Prélèvements répétés à intervalles ; retrait des flacons non conformes et retour d’information à la production
- Après l’impression: Principaux points de contrôle: Position du décor, manques de couleur et autres défauts d’impression; Traitement des anomalies: Contrôle de chaque flacon par reconnaissance d’image, associé à une revérification manuelle ; retrait des pièces non conformes
- Vérification de l’ensemble fini: Principaux points de contrôle: Assemblage, ouverture et fermeture, pulvérisation, étanchéité et ajustement de l’emballage; Traitement des anomalies: Montage et essais par échantillonnage avec les composants correspondants
Chaque étape a son propre objectif. Un flacon conforme au contrôle du verre doit encore être contrôlé après impression. Des flacons et composants conformes individuellement doivent aussi être vérifiés ensemble.
Première étape : aspect, poids et dimensions pendant la fabrication du verre
Des prélèvements réguliers pour orienter les réglages de production
Les flacons en verre font l’objet de prélèvements répétés pendant la production et avant la sortie de verrerie. Dans des conditions normales, la proportion contrôlée est d’environ 20 %. Des vérifications à différents moments permettent de suivre les variations de la production.
Si les anomalies se multiplient sur une période, les résultats sont transmis à la production pour rechercher la cause. La température des machines et d’autres paramètres du procédé peuvent alors être ajustés selon la situation. Les flacons défectueux sont écartés et renvoyés à la refonte selon le processus de production, ce qui permet de réutiliser la matière et de réduire le gaspillage.
Le recyclage ne modifie pas la décision de conformité. Un flacon non conforme ne passe pas à l’impression ou à l’assemblage au motif que son verre est récupérable.
Définir une plage d’aspect acceptable
Le contrôle visuel porte sur la couleur du verre, les joints de moulage, les marques de surface, les bulles visibles, les stries ou nervures et les rayures. Les exigences peuvent varier selon la forme du flacon, le traitement de surface et le design de la marque. La plage d’aspect acceptable doit donc être définie avant la production.
Par exemple, « sans rayures évidentes » laisse plusieurs questions ouvertes. Quelle zone observer ? Sous quel éclairage et à quel angle ? Avec quel échantillon approuvé comparer ? Pour les exigences visuelles importantes, acheteur et fournisseur doivent préciser ces conditions.
La position et l’importance du défaut comptent également. Une marque sur la face principale de la marque, une bulle près du fond et un dommage au col doivent être évalués séparément. La taille apparente d’un défaut sur une photographie ne suffit pas à déterminer son importance.
Mesurer séparément le poids et les dimensions
Le poids est contrôlé à plusieurs reprises et comparé aux exigences convenues pour vérifier que les écarts restent dans la plage définie. Les dimensions critiques sont vérifiées à l’aide de pieds à coulisse, de micromètres et d’autres instruments de mesure, notamment aux interfaces d’assemblage comme le col.
L’acheteur doit préciser les points de mesure et les spécifications correspondantes. Poids, aspect et dimensions du col répondent à des questions différentes ; la conformité de l’un ne remplace pas les autres contrôles. Les dimensions influençant l’ajustement des composants doivent être vérifiées selon les plans ou spécifications approuvés, plutôt qu’à l’œil seul.
Deux exemples : une petite bulle et un col ébréché
Exemple 1 : une petite bulle près du fond
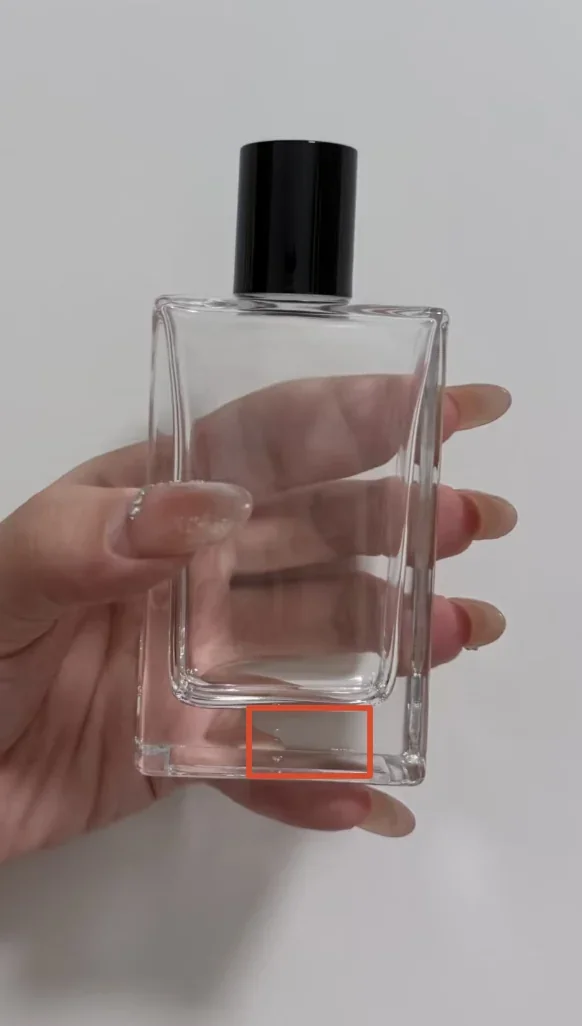
Figure 1 : Exemple de petite bulle près du fond. L’encadré rouge indique la zone à examiner.
Cette photographie illustre un problème d’aspect qui peut nécessiter un échange lors de l’achat. Le contrôle doit préciser la taille, le nombre et la position des bulles, puis déterminer si elles se situent dans les limites d’aspect convenues pour le projet.
Une photographie aide les deux parties à localiser le problème, mais une image isolée ne doit pas devenir un critère universel d’acceptation ou de refus. Pour les différences sujettes à interprétation, des exemples physiques et des photos approuvés conjointement peuvent aider à définir la limite d’acceptation.
Exemple 2 : un col ébréché
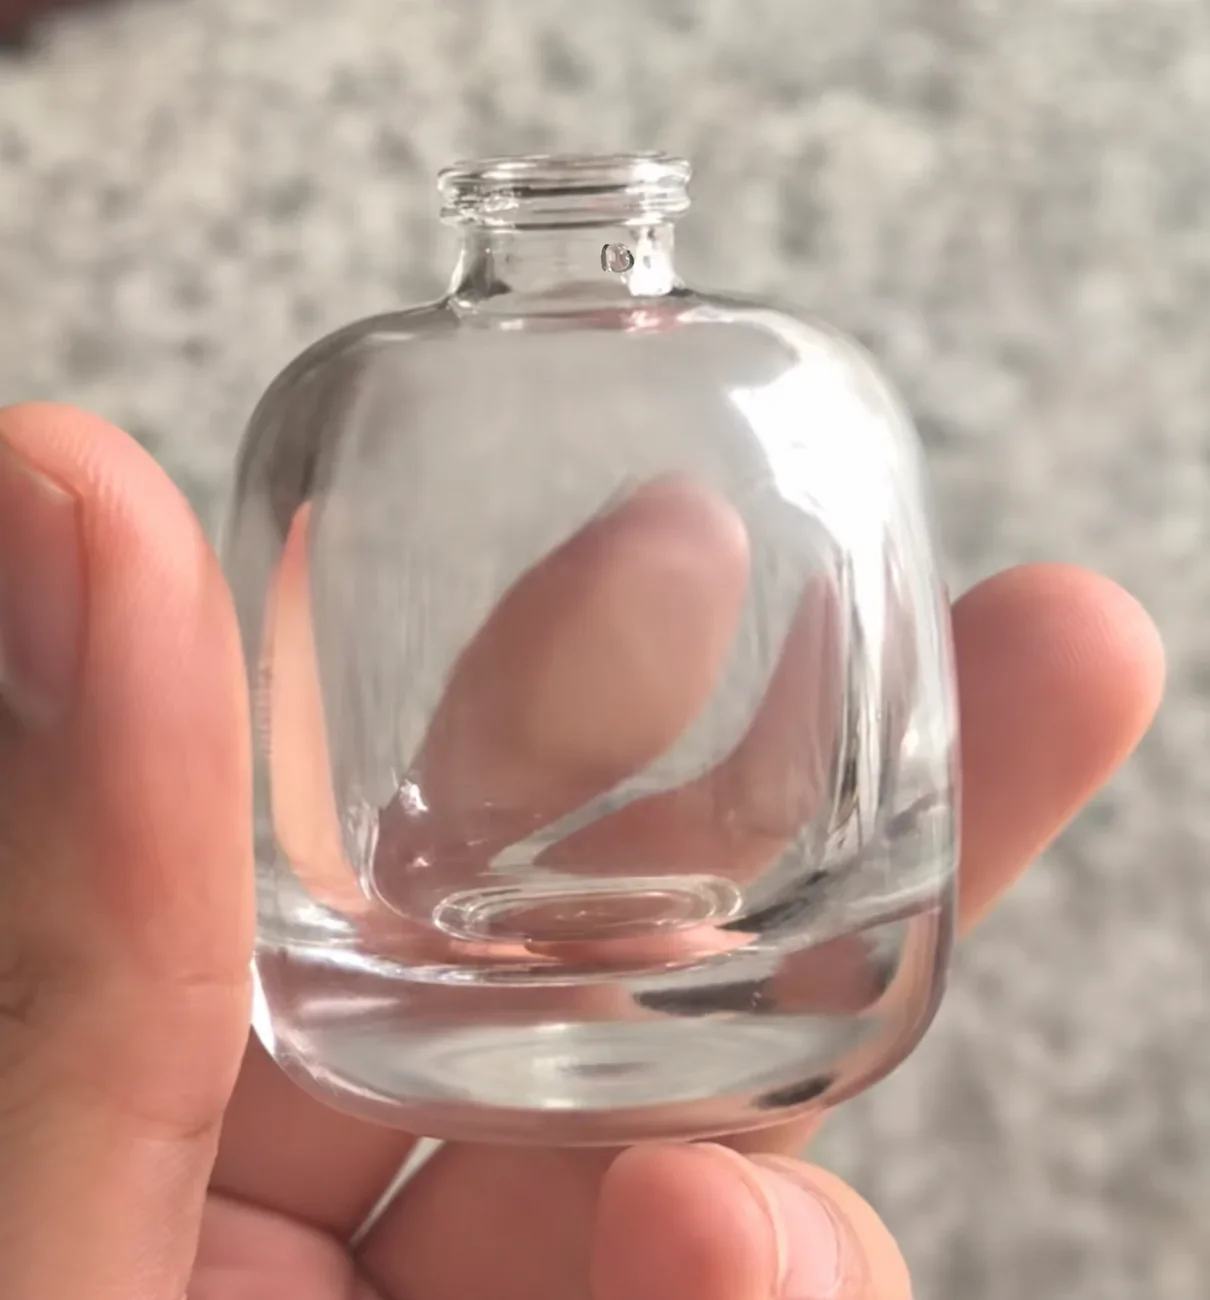
Figure 2 : Exemple de défaut au col. Le contrôle nécessite une observation rapprochée et la prise en compte des exigences d’assemblage correspondantes.
Le col est une zone qui demande une attention particulière. Un flacon présentant un éclat doit être écarté, puis le lot vérifié pour rechercher des problèmes similaires. Il ne doit pas être traité comme une simple marque de surface.
Le contrôle doit déterminer la position exacte du dommage et son incidence sur le contact avec les composants, l’assemblage, l’étanchéité et la sécurité d’utilisation. Une vue d’ensemble ne suffit donc pas : les zones critiques nécessitent des vérifications spécifiques et, au besoin, des photos rapprochées.
Deuxième étape : contrôler chaque flacon imprimé par reconnaissance d’image et revérification manuelle
L’impression introduit de nouveaux points de contrôle après la vérification du verre. Un flacon conforme ne garantit pas que son logo ou son décor le soit également.
Après l’impression, chaque flacon est contrôlé. La reconnaissance d’image sert à détecter notamment les décalages du décor et les manques de couleur, en complément d’une revérification manuelle. Les pièces ne répondant pas aux exigences d’impression sont écartées.
Les références de contrôle doivent être confirmées avant la production :
- Version du décor : fichiers approuvés du logo, des textes et de la décoration.
- Référence de positionnement : élément ou repère du flacon servant à positionner le décor.
- Référence de couleur et d’aspect : document ou échantillon physique approuvé pour la comparaison.
- Écarts admissibles : différences acceptables et cas nécessitant un refus ou un examen complémentaire.
Par exemple, « centrer le logo » devient une consigne exploitable lorsque le repère de position et d’angle est défini, avec les tolérances convenues. Le contrôle et la révision d’un résultat sont alors plus cohérents.
La reconnaissance d’image et la revérification manuelle doivent suivre les mêmes critères. Les cas limites doivent être comparés aux documents et échantillons approuvés, plutôt que jugés selon les impressions de chaque contrôleur.
Troisième étape : vérifier l’ensemble fini par montage d’échantillons
Au stade final, des échantillons sont montés avec les composants correspondants pour vérifier l’assemblage, l’ouverture et la fermeture, la pulvérisation, l’étanchéité et l’ajustement de l’emballage. Les éléments contrôlés et les exigences doivent correspondre à l’ensemble réel : flacon, pompe, capot et emballage du projet.
- Assemblage: Question à confirmer: Les composants se montent-ils comme prévu, sans anomalie ?
- Ouverture et fermeture: Question à confirmer: Les capots et autres composants concernés s’ouvrent-ils et se ferment-ils selon les exigences approuvées ?
- Pulvérisation: Question à confirmer: La pompe assemblée fonctionne-t-elle normalement et selon les exigences du projet ?
- Étanchéité: Question à confirmer: L’ensemble répond-il aux exigences d’étanchéité dans les conditions de contrôle convenues ?
- Ajustement de l’emballage: Question à confirmer: Le flacon et ses composants s’ajustent-ils au calage et à la boîte, avec une insertion et un retrait normaux ?
Les résultats doivent être interprétés selon les conditions réelles du contrôle. Des combinaisons de composants et des usages différents nécessitent des méthodes et critères correspondants. Le résultat d’un contrôle d’assemblage ne doit pas être étendu à des performances qui n’ont pas été vérifiées.
Les accessoires et les emballages ont leurs propres contrôles après fabrication. La vérification finale permet ensuite de confirmer que ces éléments fonctionnent ensemble conformément aux exigences.
Transformer les exigences du client en critères de contrôle
Les acheteurs expérimentés disposent souvent de leurs propres spécifications ou d’un historique de problèmes rencontrés sur des commandes précédentes. Partager ces informations en amont permet de cibler les contrôles.
Avant la production, les deux parties devraient confirmer :
- Les versions des documents et échantillons : plans, fichiers d’impression, échantillons approuvés et exigences complémentaires doivent correspondre à la même version du projet.
- Les zones et problèmes prioritaires : identifier les surfaces de présentation de la marque, les interfaces du col et les anomalies récurrentes.
- Les limites d’acceptation : utiliser des descriptions, des mesures ou des comparaisons approuvées plutôt qu’une appréciation approximative.
- L’enregistrement et le traitement : consigner la période ou le lot, la position du problème, les photos et le traitement effectué pour faciliter la vérification et la traçabilité.
Si le client a des exigences supplémentaires, Boclear peut coopérer aux contrôles du client ainsi qu’aux essais réalisés par des tiers. Le périmètre, les méthodes, les critères et les modalités doivent être convenus avant la production et l’inspection.
Préparer les références de contrôle de votre prochaine commande
Après l’approbation de l’échantillon, rassemblez la plage d’aspect acceptable, les dimensions critiques, les références d’impression et les exigences d’assemblage. Cela réduit les différences d’interprétation entre production et contrôle. Les pièces conservées, photos et comptes rendus de traitement des anomalies précédentes constituent aussi des références utiles pour les réassorts.
Lors de vos échanges avec Boclear sur un projet de flacon de parfum personnalisé, transmettez vos spécifications, échantillons approuvés ou photos de défauts de lots précédents. Ces éléments aident à préciser les points de vigilance à chacune des trois étapes de production.